OEE
Eine Anlage kann lange laufen und trotzdem zu wenig Gutteile produzieren. Sie kann schnell arbeiten und dabei viel Ausschuss erzeugen. OEE führt deshalb drei Perspektiven zusammen: Verfügbarkeit, Performance und Qualität.
Die OEE-Ansicht hilft Ihnen, den größten Verlustbereich zu erkennen und die weitere Untersuchung auszurichten. Der Gesamtwert zeigt die Entwicklung. Die drei Faktoren zeigen, wo Sie genauer hinsehen sollten.
Die drei Faktoren verstehen
OEE = Verfügbarkeit × Performance × Qualität
Die Faktoren werden als Anteile miteinander multipliziert. Jeder Faktor steht für einen anderen Teil der Produktionsverluste.
| Faktor | Welche Frage er beantwortet | Fachliches Grundmodell |
|---|---|---|
| Verfügbarkeit | Wie viel der geplanten Produktionszeit konnte die Anlage laufen? | Laufzeit / geplante Produktionszeit |
| Performance | Wie viel wurde während der Laufzeit im Verhältnis zur vorgesehenen Geschwindigkeit produziert? | Theoretisch erforderliche Produktionszeit / tatsächliche Laufzeit |
| Qualität | Welcher Anteil der betrachteten Produktion ist gut? | Gutmenge / Gesamtmenge |
Welche Zustände, Zeiten und Mengen dafür verwendet werden, wird für die Anlage konfiguriert. Die gemeinsame Definition ist wichtig: Erst damit bewerten Produktion, Qualität und Instandhaltung denselben Sachverhalt.
Verfügbarkeit: verlorene Produktionszeit erkennen
Die Verfügbarkeit setzt die Laufzeit ins Verhältnis zur geplanten Produktionszeit. Ein niedriger Wert lenkt die Untersuchung auf Unterbrechungen und Stillstände.
Die Zustandsanalyse zeigt, wie sich die Zeit auf Produzieren, Warten, Rüsten oder Störung verteilt. Anschließend können Sie auffällige Abschnitte mit der Meldungsanalyse genauer untersuchen.
Legen Sie bei der Einrichtung fest, welche Zeiten als geplante Produktion gelten und wie Unterbrechungen behandelt werden. Eine geplante Pause außerhalb der Produktionszeit hat eine andere Bedeutung als ein ungeplanter Stopp während eines Produktionsauftrags. Auch die Einordnung von Rüstzeiten muss zur vereinbarten Berechnung passen.
Performance: langsamere Produktion eingrenzen
Die Performance vergleicht die tatsächlich benötigte Laufzeit mit der Zeit, die für die produzierte Menge bei den hinterlegten Sollzyklen erforderlich wäre. So werden Verluste sichtbar, die während der Laufzeit entstehen.
Bei einem niedrigen Wert untersuchen Sie Zykluszeiten, Ausbringung und auffällige Bearbeitungen in der Produktionsanalyse. Wenn zusätzliche Schritte oder Wiederholungen vermutet werden, ergänzt die Prozessanalyse den Blick auf die realen Abläufe.
Bei unterschiedlichen Produkten sind passende Sollzeiten entscheidend. Eine aufwendige Variante darf nicht am Sollzyklus eines einfacheren Produkts gemessen werden. Das konfigurierte Produktmerkmal hilft, die Teiletypen für die Berechnung zu unterscheiden.
Qualität: den Anteil nutzbarer Produktion bewerten
Der Qualitätsfaktor setzt Gutmenge und betrachtete Gesamtmenge ins Verhältnis. Damit wird sichtbar, welcher Anteil der Produktion unmittelbar zum gewünschten Ergebnis beiträgt.
Bei Qualitätsverlusten gehen Sie in der Produktionsanalyse zu den betroffenen Produktgruppen und ihren Prozessparametern. So lässt sich eingrenzen, ob Ausschuss oder Nacharbeit beispielsweise vor allem eine Variante betrifft.
Definieren Sie, wie nachbearbeitete Teile behandelt werden. Ein Teil, das nach einem zweiten Durchlauf gut ist, hat trotzdem zusätzliche Kapazität benötigt. Für eine nachvollziehbare Bewertung müssen Gutmenge, Nacharbeit und wiederholte Bearbeitung an derselben Zählstelle eindeutig erfasst werden.
Rechenbeispiel: vom Gesamtwert zum Ansatzpunkt
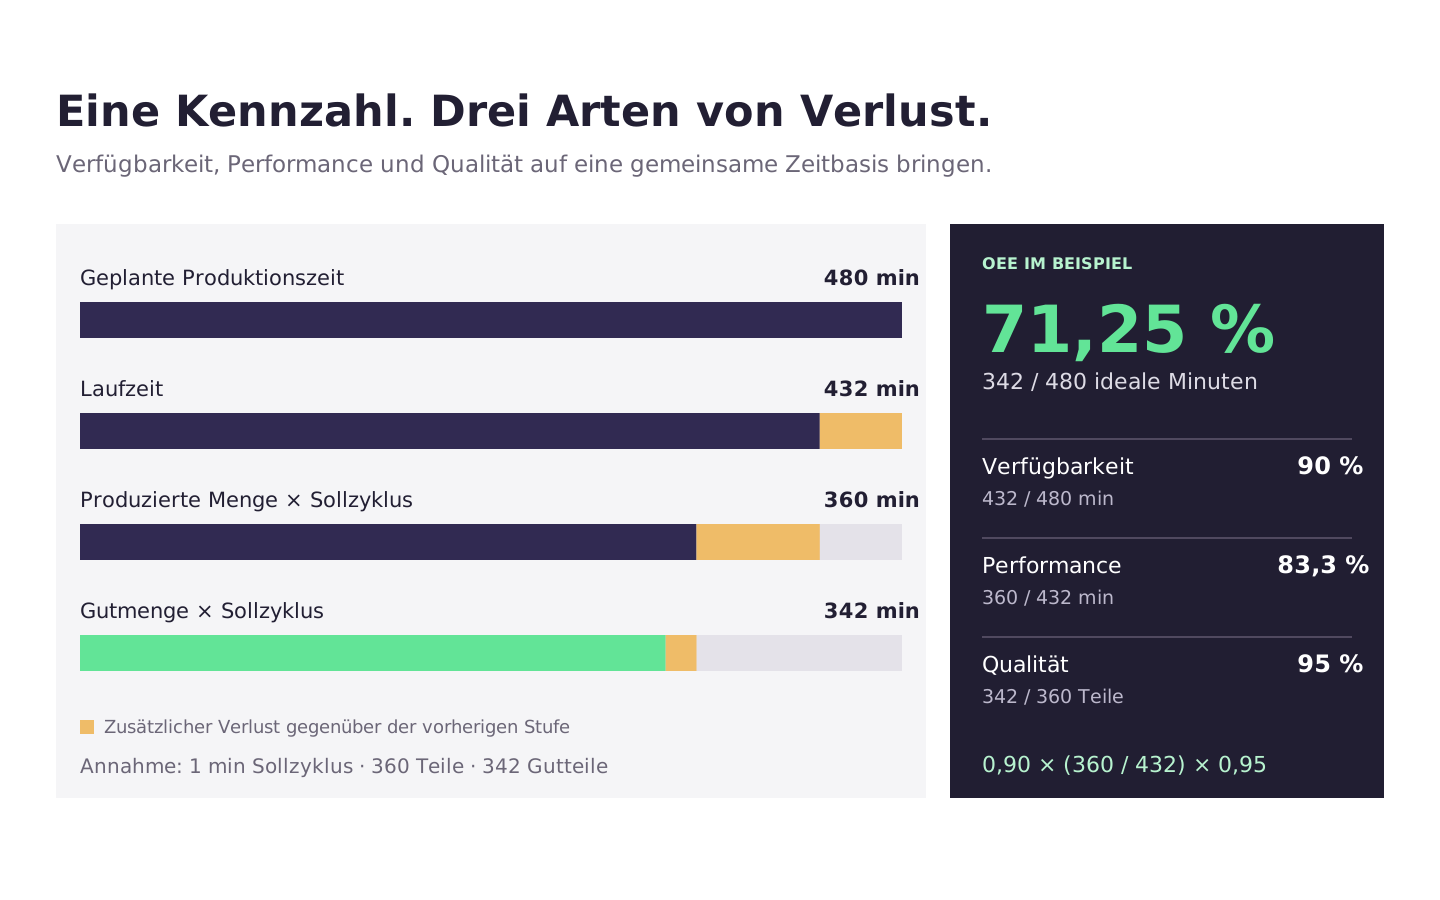
Eine Anlage soll in einem betrachteten Zeitraum 480 Minuten produzieren. Sie läuft davon 432 Minuten. Bei einem Sollzyklus von einer Minute entstehen 360 Teile, davon sind 342 gut. Für dieses vereinfachte Beispiel gilt:
| Faktor | Berechnung | Ergebnis |
|---|---|---|
| Verfügbarkeit | 432 / 480 Minuten | 90 % |
| Performance | 360 × 1 Minute / 432 Minuten | 83,3 % |
| Qualität | 342 / 360 Teile | 95 % |
| OEE | 0,90 × (360 / 432) × 0,95 | 71,25 % |
Das Beispiel zeigt drei unterschiedliche Verluste: 48 Minuten ohne Laufzeit, eine geringere Ausbringung während der Laufzeit und 18 Teile ohne Gutstatus. Die Performance ist hier der niedrigste Faktor. Ein sinnvoller Einstieg ist daher die Untersuchung von Zykluszeiten und Produktionsabläufen. Parallel bleibt sichtbar, dass auch Stillstands- und Qualitätsverluste bestehen.
Die Zahlen dienen der Erklärung der Berechnung. Welche Verbesserung sich zuerst lohnt, hängt zusätzlich von Aufwand und Wirkung einer konkreten Maßnahme ab.
Die Berechnung für eine Anlage einrichten
Die OEE-Ansicht besitzt getrennte Konfigurationen für die Grundberechnung sowie für Verfügbarkeit, Performance und Qualität. Dazu gehört auch das Produktmerkmal zur Unterscheidung von Teiletypen.
Stimmen Sie vor der Nutzung folgende Punkte ab:
- Betrachtungsgrenze: Bewerten Sie eine einzelne Station oder die gesamte Linie?
- Zeitbasis: Welche Zeit ist für Produktion vorgesehen, welche Maschinenzustände zählen als Laufzeit?
- Leistungsbasis: Welcher Sollzyklus gilt für welches Produkt und welche Zählstelle?
- Qualitätsbasis: Was zählt als Gutteil, Ausschuss oder Nacharbeit, und wie wird Mehrfachbearbeitung behandelt?
Rechnen Sie einen bekannten Zeitraum anhand der erfassten Mengen und Zeiten nach. Das zeigt schnell, ob beispielsweise eine Zustandszuordnung fehlt oder ein Sollzyklus nicht zum Produkt passt. Ein unerwartet hoher Performancewert ist zunächst ein Anlass, Zeitbasis, Zählung und Sollwert zu prüfen.
Nach einer Maßnahme die Faktoren gemeinsam vergleichen
Betrachten Sie neben der OEE immer ihre drei Faktoren. Eine kürzere Bearbeitungszeit ist keine Verbesserung, wenn dadurch deutlich mehr Ausschuss entsteht. Umgekehrt kann eine gezielte Prozessänderung zunächst etwas mehr Zeit benötigen und trotzdem die Gutmenge erhöhen.
Vergleichen Sie dieselbe Anlage mit stabilen Definitionen und berücksichtigen Sie den Produktmix. Gesamtwerte über mehrere Zeiträume werden aus den zugrunde liegenden Mengen und Zeiten bewertet; ein einfacher Mittelwert einzelner Prozentwerte kann das Ergebnis verzerren.
Ergänzen Sie die Kennzahl um die konkrete Wirkung: Wie viele Stillstandsminuten wurden vermieden? Wie viele zusätzliche Gutteile sind entstanden? Wie viel Nacharbeit entfällt? Damit wird aus einer veränderten Prozentzahl eine Verbesserung, die Ihr Team im Betrieb nachvollziehen kann.